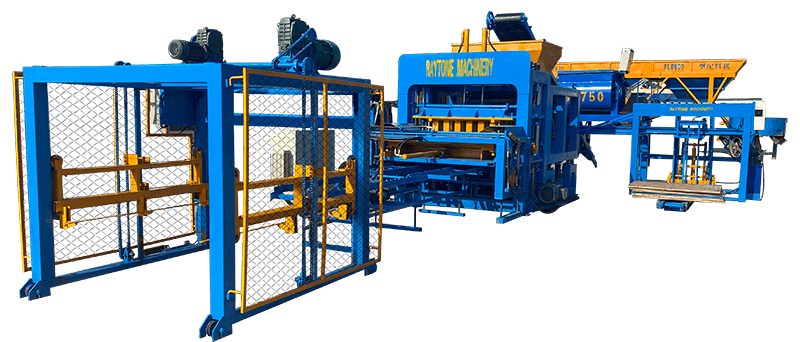
Quality control in block machine production separates profitable operations from those drowning in reject rates and customer complaints. After watching manufacturers lose thousands on preventable defects, I’ve learned that systematic quality control isn’t optional—it’s the foundation of sustainable block manufacturing.
This guide covers the exact testing procedures, international standards, and quality checkpoints that manufacturers use to maintain consistent block quality while minimizing waste and maximizing profitability.
What Is Block Machine Quality Control?
Block machine quality control is the systematic process of monitoring, testing, and verifying that concrete blocks meet specified standards throughout production. This includes raw material inspection, machine calibration, in-process checks, and final product testing.
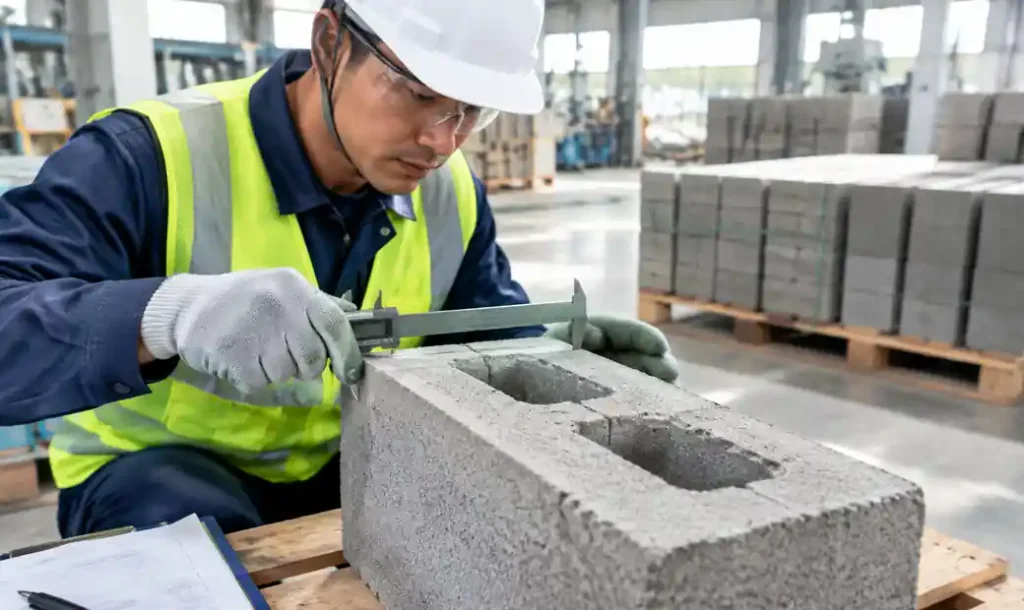
Effective quality control addresses three critical areas: dimensional accuracy (length, width, height within tolerance), compressive strength (load-bearing capacity), and density (material consistency). Failures in any area result in rejected loads and lost revenue.
International Standards for Block Production
ASTM C90 is the primary standard for loadbearing concrete masonry units in North America, specifying minimum compressive strength of 1,900 psi (13.1 MPa) for most units. ASTM C140 outlines test methods for sampling and testing, providing procedures for compression testing, absorption measurement, and dimensional verification.
EN 771-3 covers European specifications for aggregate concrete masonry units, classifying blocks by compressive strength (2.9 MPa to 40 MPa), freeze-thaw resistance, and dimensional tolerances. EN 1338 applies to paving blocks with specific slip resistance and abrasion requirements.
Regional standards like BS (UK), IS (India), and SABS (South Africa) adapt international guidelines to local construction practices and climate conditions.
Essential Quality Control Tests
Raw Material Testing
Quality control starts before production. Cement testing verifies fineness, setting time, and compressive strength at 7 and 28 days per ASTM C150. Test every cement batch—inconsistent cement causes strength variation in finished blocks.
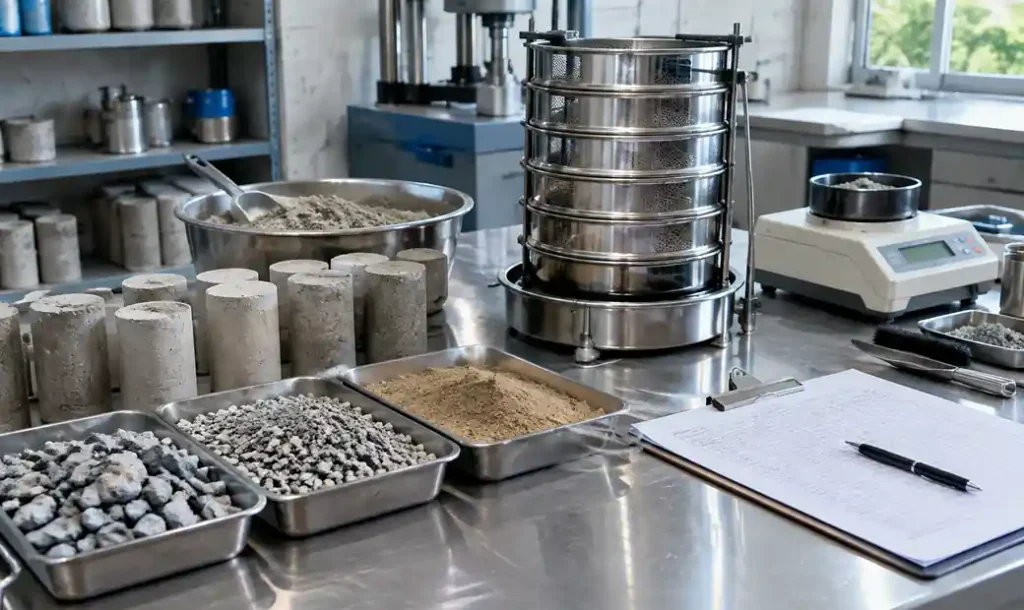
Aggregate testing includes sieve analysis for gradation, moisture content measurement, and contamination checks. Clay content above 3% compromises block strength. Water quality requires pH 6.0-8.0 and total dissolved solids under 2,000 ppm to prevent strength loss and efflorescence.
Machine Calibration
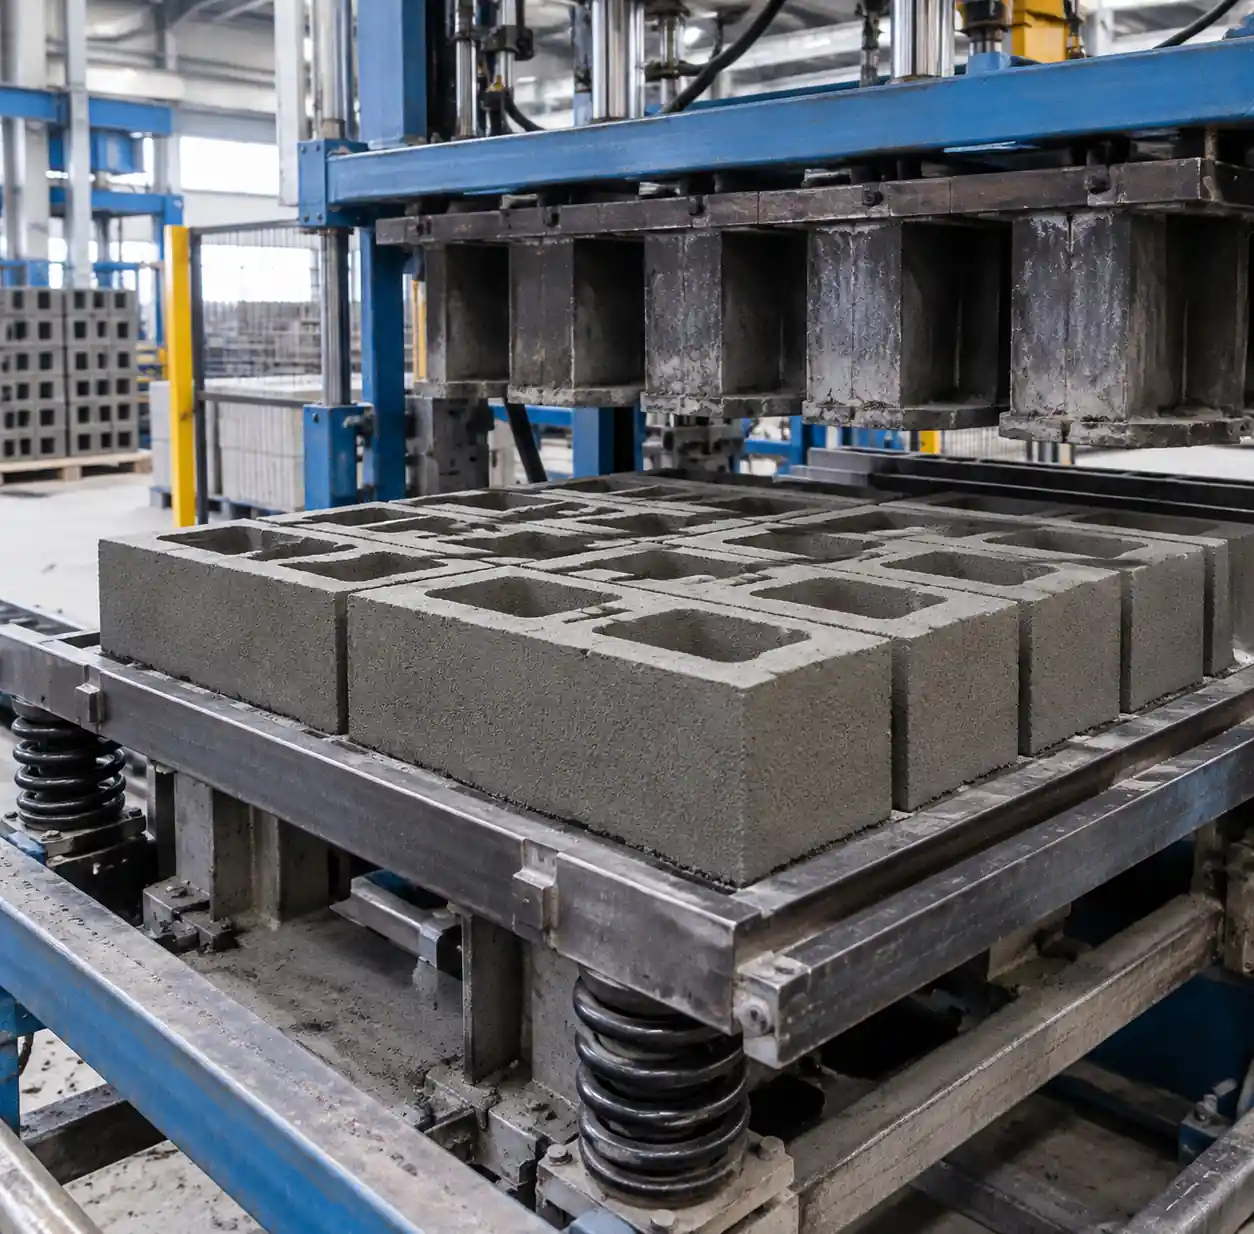
Before each production run, verify vibration frequency (3,000-6,000 RPM), hydraulic pressure (150-200 bar for automatic machines), and mold alignment. A properly calibrated machine produces consistent blocks.
Check cycle time consistency—variation beyond ±2 seconds indicates system issues. Monitor vibration amplitude using analysis tools.
In-Process Quality Checks
Visual Inspection Every 30 Minutes: Check for surface cracks, honeycombing, chipped edges, and color consistency. Document defects to identify trends.
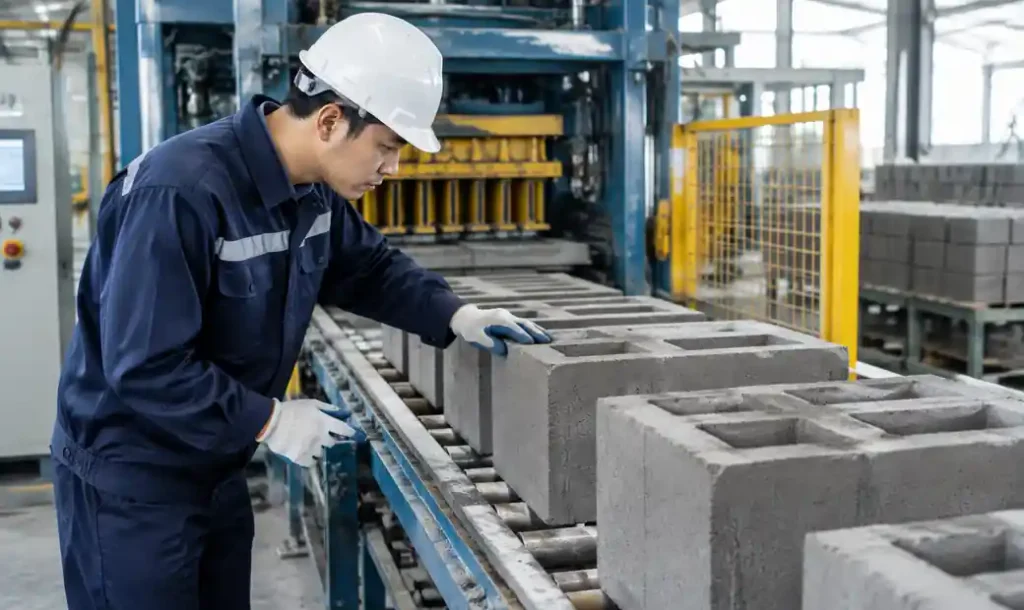
Dimensional Verification Every 2 Hours: Measure length, width, height using calibrated calipers. ASTM C90 allows ±1/8 inch tolerance. Set tighter internal tolerances (±1/16 inch) for consistent compliance.
Density Spot Checks: Weigh random samples from each batch. Block weight variation exceeding ±5% indicates mixing problems or machine malfunction.
Compressive Strength Testing Protocol
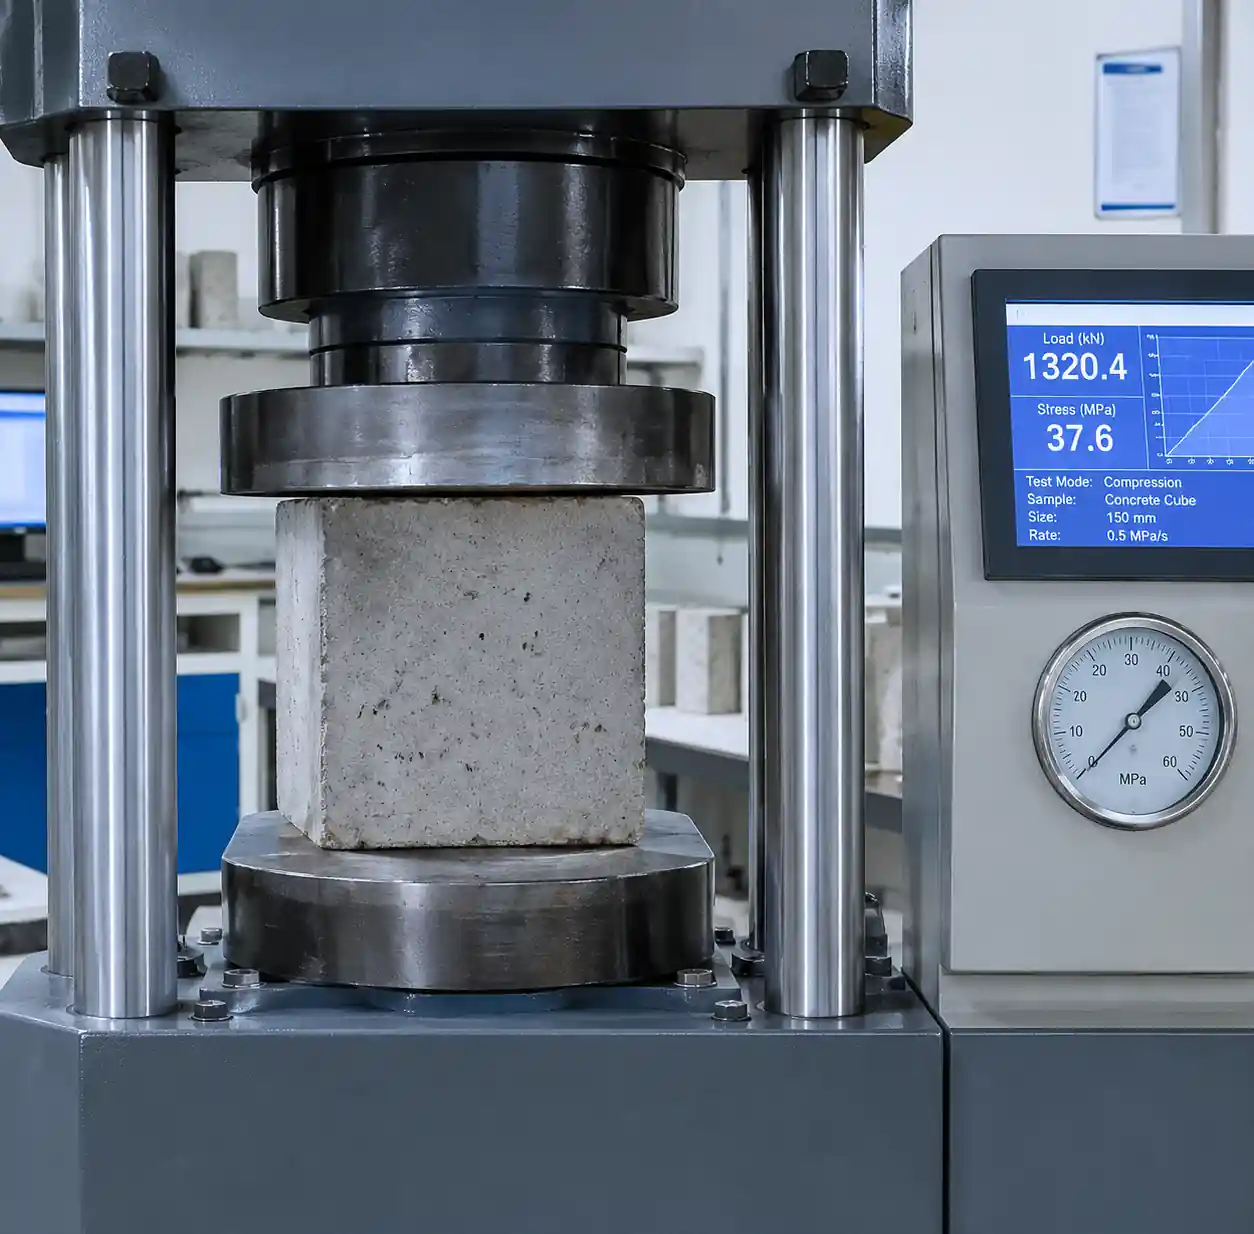
Select test samples randomly from production lots—never cherry-pick blocks. ASTM C140 requires minimum 3 units per lot (typically 10,000 blocks or one day’s production).
Cure samples at 73°F ±3°F (23°C ±2°C) and 95%+ relative humidity. Test at 7 days for early strength indication and 28 days for specification compliance. Cap test specimens with sulfur compound or gypsum plaster to create parallel bearing surfaces.
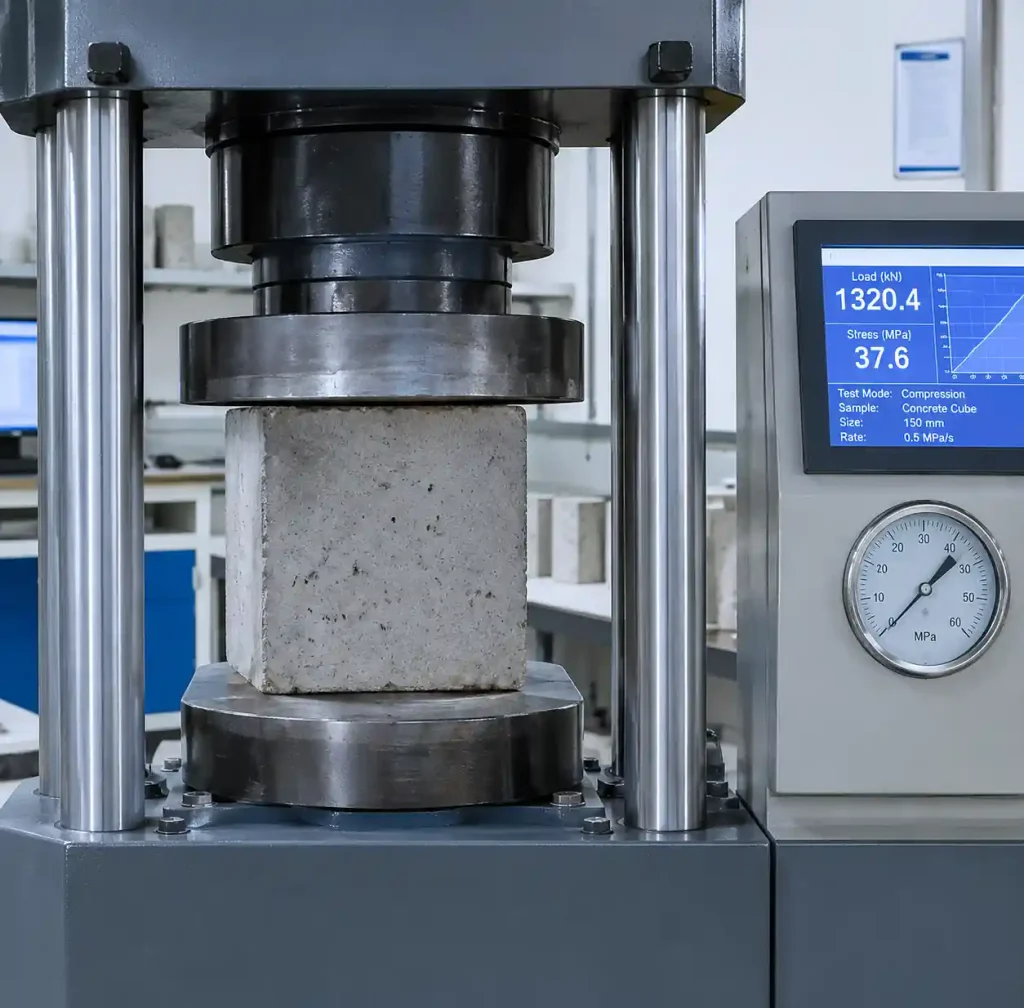
Use a calibrated compression testing machine meeting ASTM E4 requirements. Apply load at 100-200 psi per minute until failure. Calculate compressive strength by dividing load by gross cross-sectional area. ASTM C90 requires the average of 3 units meets specified strength, with no individual unit falling more than 10% below specification.
Block Machine Quality Control Standards by Type
| Block Type | Minimum Compressive Strength | Absorption Limit | Primary Standards | Typical Applications |
|---|---|---|---|---|
| Hollow Load-Bearing | 1,900 psi (13.1 MPa) | 13 lb/ft³ max | ASTM C90, EN 771-3 | Structural walls, foundations |
| Solid Load-Bearing | 2,800 psi (19.3 MPa) | 15 lb/ft³ max | ASTM C145 | High-load applications, piers |
| Non-Load-Bearing | 600 psi (4.1 MPa) | 15 lb/ft³ max | ASTM C129 | Interior partitions, veneers |
| Paver Blocks | 8,000 psi (55 MPa) | 5% max | EN 1338, ASTM C936 | Roads, walkways, driveways |
| Interlocking Blocks | 3,500-4,000 psi (24-28 MPa) | 6% max | Local codes vary | Retaining walls, landscaping |
Understanding these requirements helps you set appropriate quality targets for your specific block machine type and market demands.
Absorption and Density Testing
Water absorption testing reveals porosity and durability. Immerse oven-dried blocks in water for 24 hours, then weigh saturated surface-dry. Calculate absorption as: (Saturated Weight – Dry Weight) / Dry Weight × 100%.
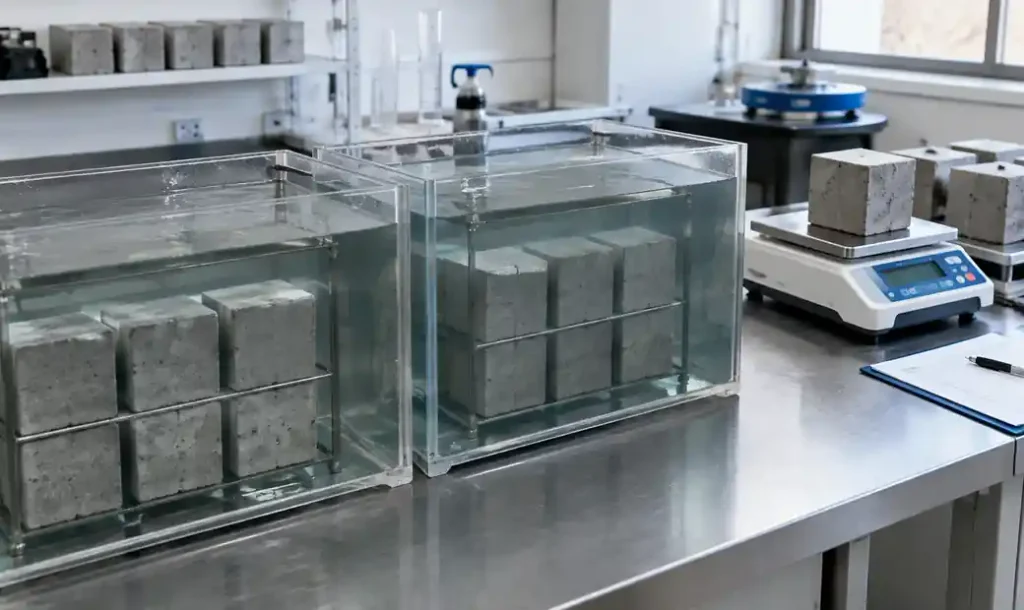
ASTM C90 limits absorption based on unit density. Lightweight units (less than 105 lb/ft³) allow 18 lb/ft³ maximum. Medium weight (105-125 lb/ft³) allow 15 lb/ft³. Heavyweight (over 125 lb/ft³) allow 13 lb/ft³. High absorption indicates insufficient compaction, incorrect mix proportions, or poor curing.
Common Quality Defects and Root Causes
| Defect | Visual Symptoms | Root Cause | Corrective Action |
|---|---|---|---|
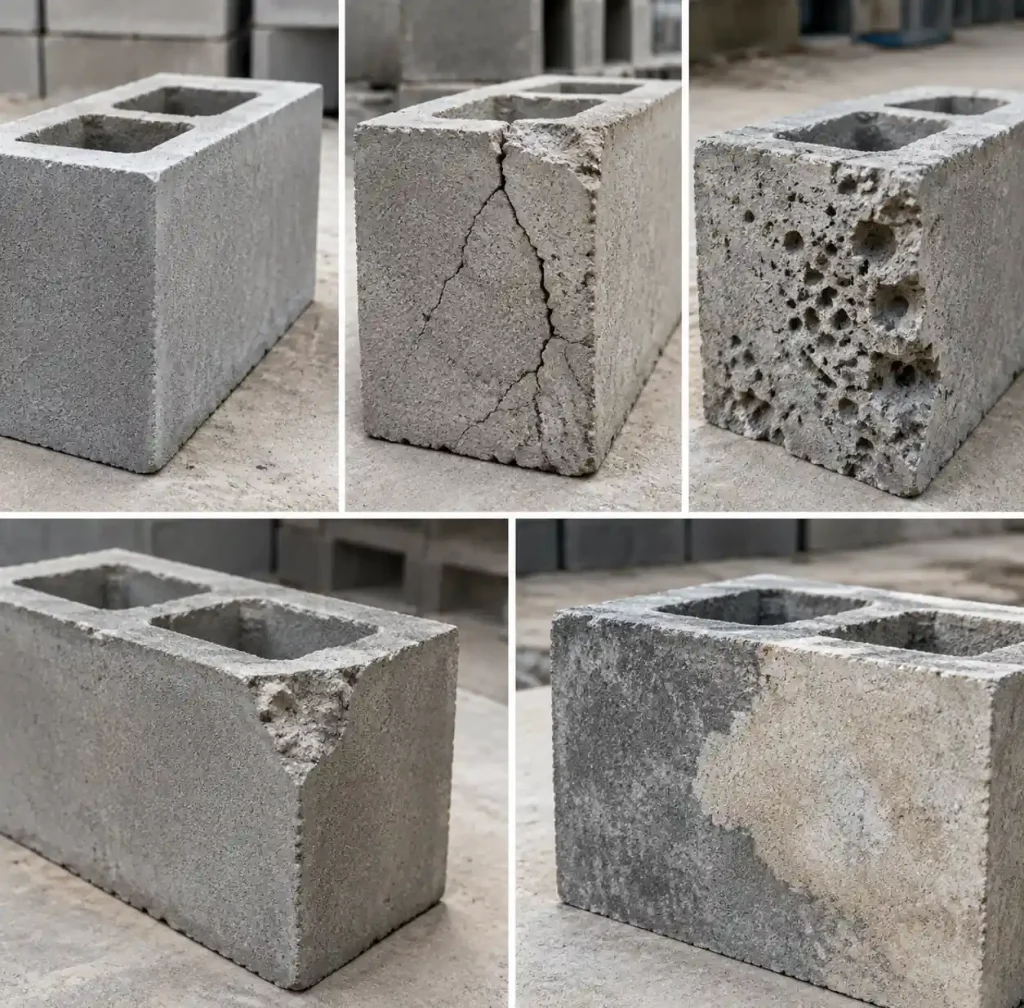
| Cracking | Surface or through cracks | Excessive vibration, rapid drying | Reduce vibration time, improve curing conditions |
| Honeycombing | Large surface voids | Insufficient vibration, poor gradation | Increase vibration, adjust aggregate mix |
| Low Strength | Test failure below spec | Wrong mix ratio, poor cement | Verify batch weights, test cement quality |
| Dimensional Variation | Inconsistent sizing | Mold wear, improper filling | Replace worn molds, calibrate feed system |
| Color Streaking | Uneven pigmentation | Poor mixing, inconsistent water | Extend mixing time, control water addition |
| Chipped Corners | Edge damage | Rough handling, early demolding | Improve handling, extend drying time |
Document every defect occurrence. Patterns reveal systemic issues that random inspections miss. Use defect data to prioritize machine maintenance and operator training.
Implementing a Quality Control Program
Daily Quality Checks
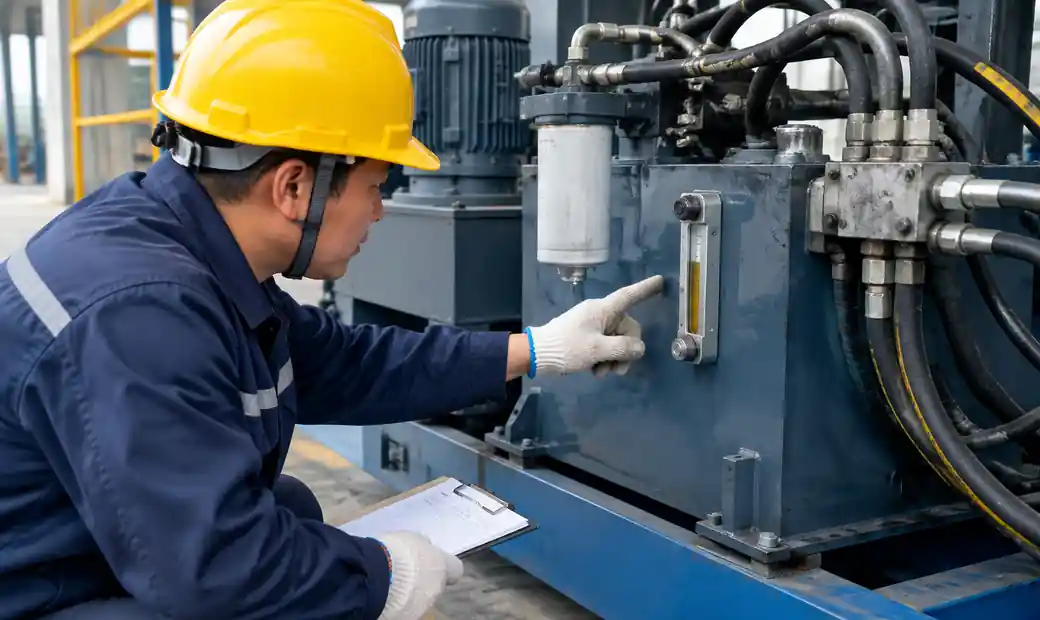
Start each shift with machine inspection: check hydraulic fluid, verify vibrator operation, confirm mold condition. Every 2 hours during production, measure block dimensions from 3-5 blocks. Record measurements in a control chart to identify trends.
Weigh blocks hourly to monitor density consistency. Weight deviations beyond ±5% trigger immediate investigation.
Weekly Quality Audits
Conduct compression testing on samples from each production week. Internal testing provides early warning of quality drift even when customer specs don’t require every-batch testing.
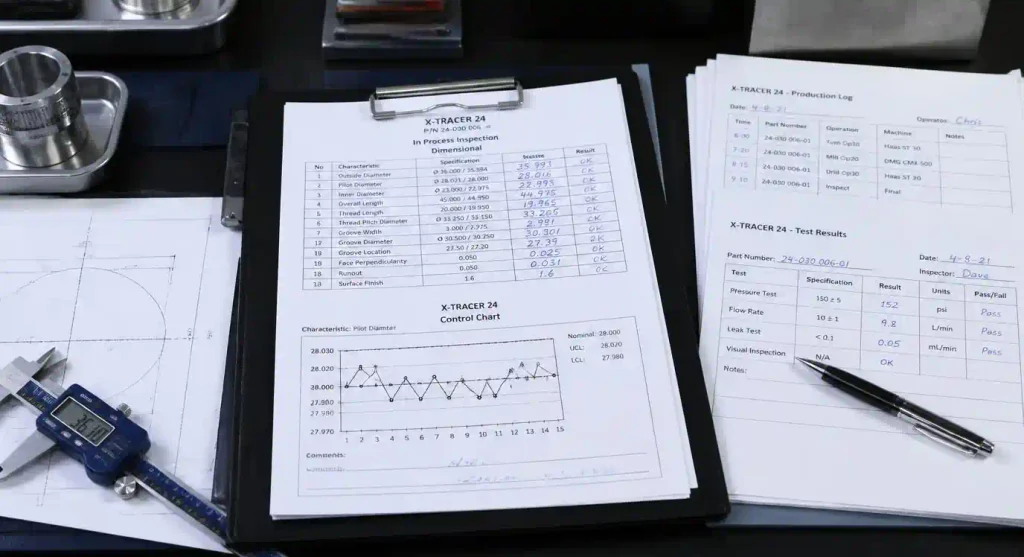
Review all quality documentation: dimensional measurements, density records, defect logs, test results. Calculate defect rates by category. Calibrate all measuring instruments weekly against certified standards.
Monthly Performance Review
Analyze quality trends: first-pass yield, defect rates by type, compressive strength averages. Review customer complaints and returns. Update quality control procedures based on lessons learned—production processes evolve and equipment ages.
Quality Control for Different Machine Types
Manual block machines require more frequent operator checks since process control depends on human consistency. Focus on mix preparation (accurate batch weights), consistent tamping pressure, and adequate drying time.
Semi-automatic machines provide machine-controlled vibration and compression but need operator attention to material feeding and cycle time discipline.
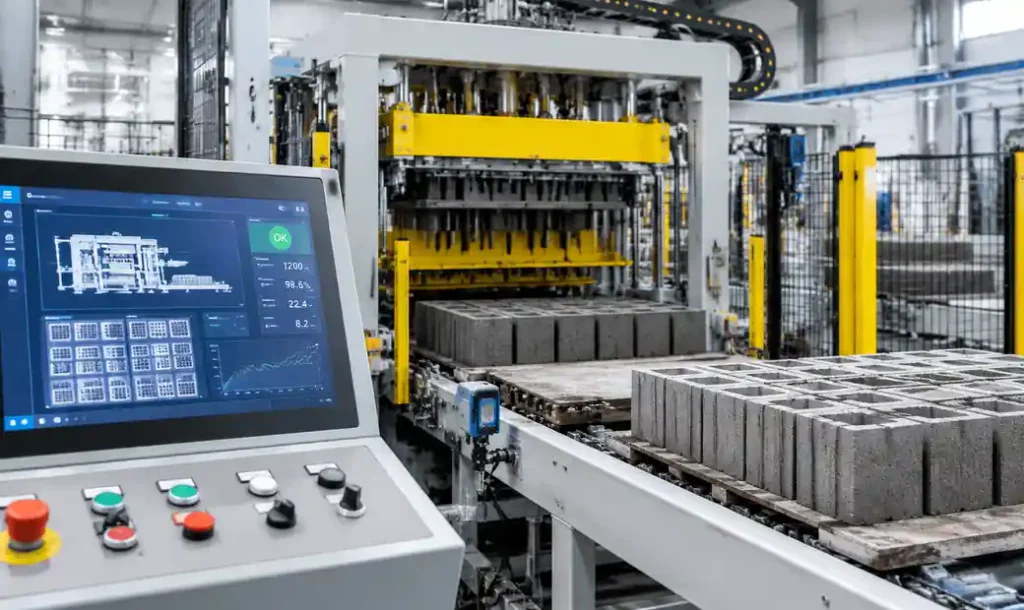
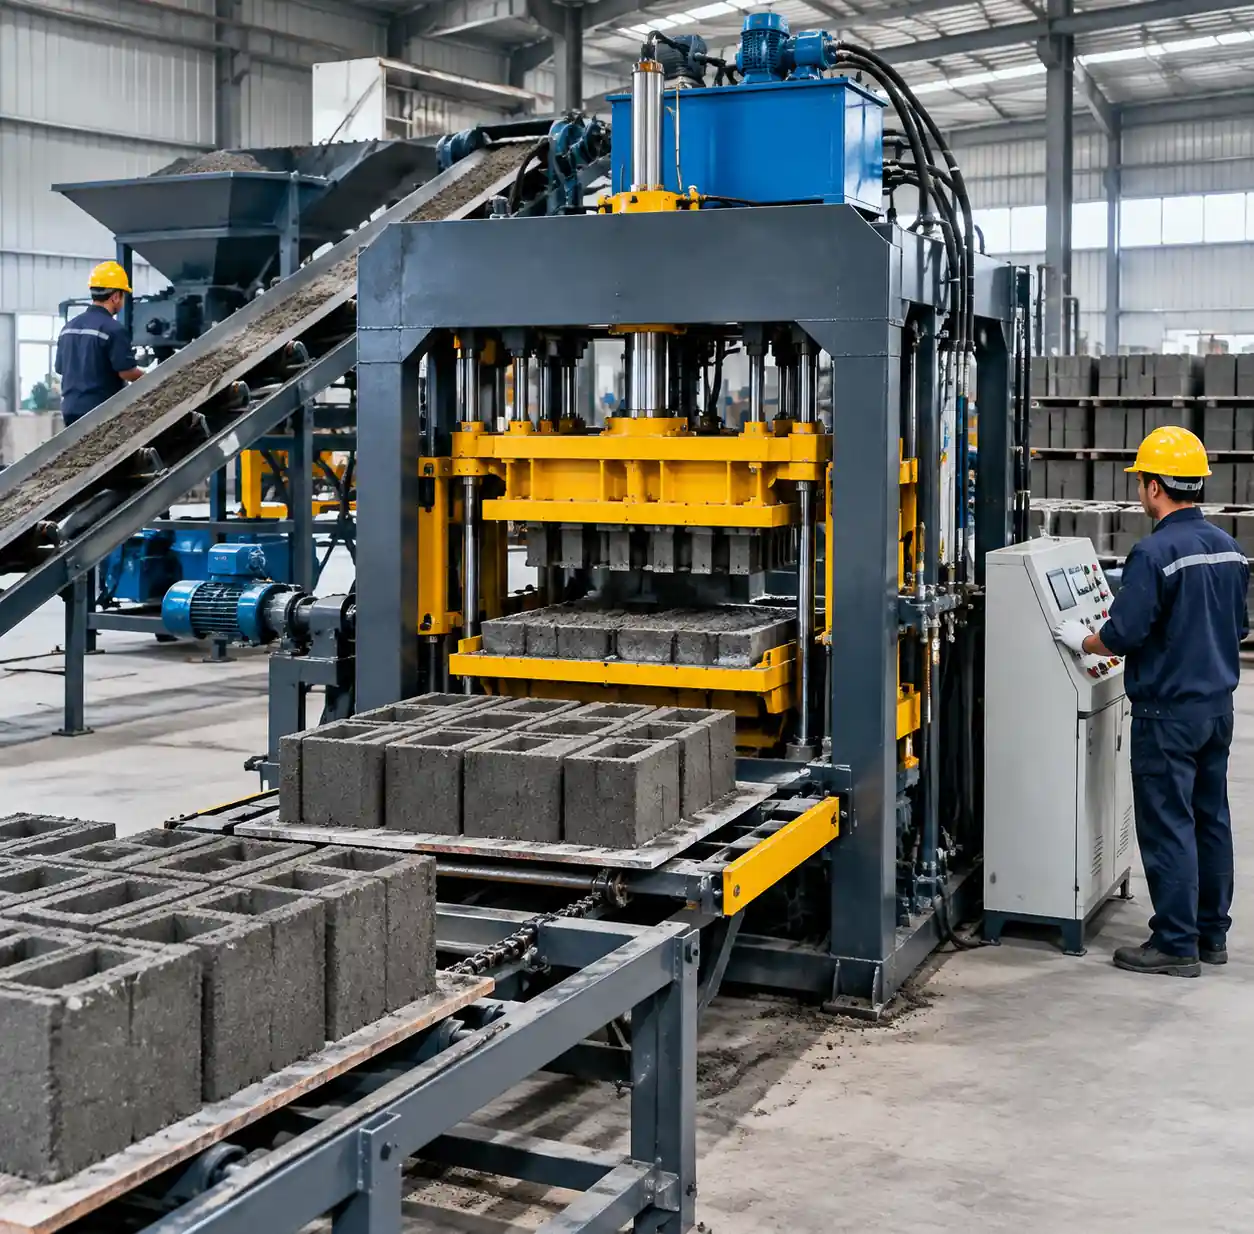
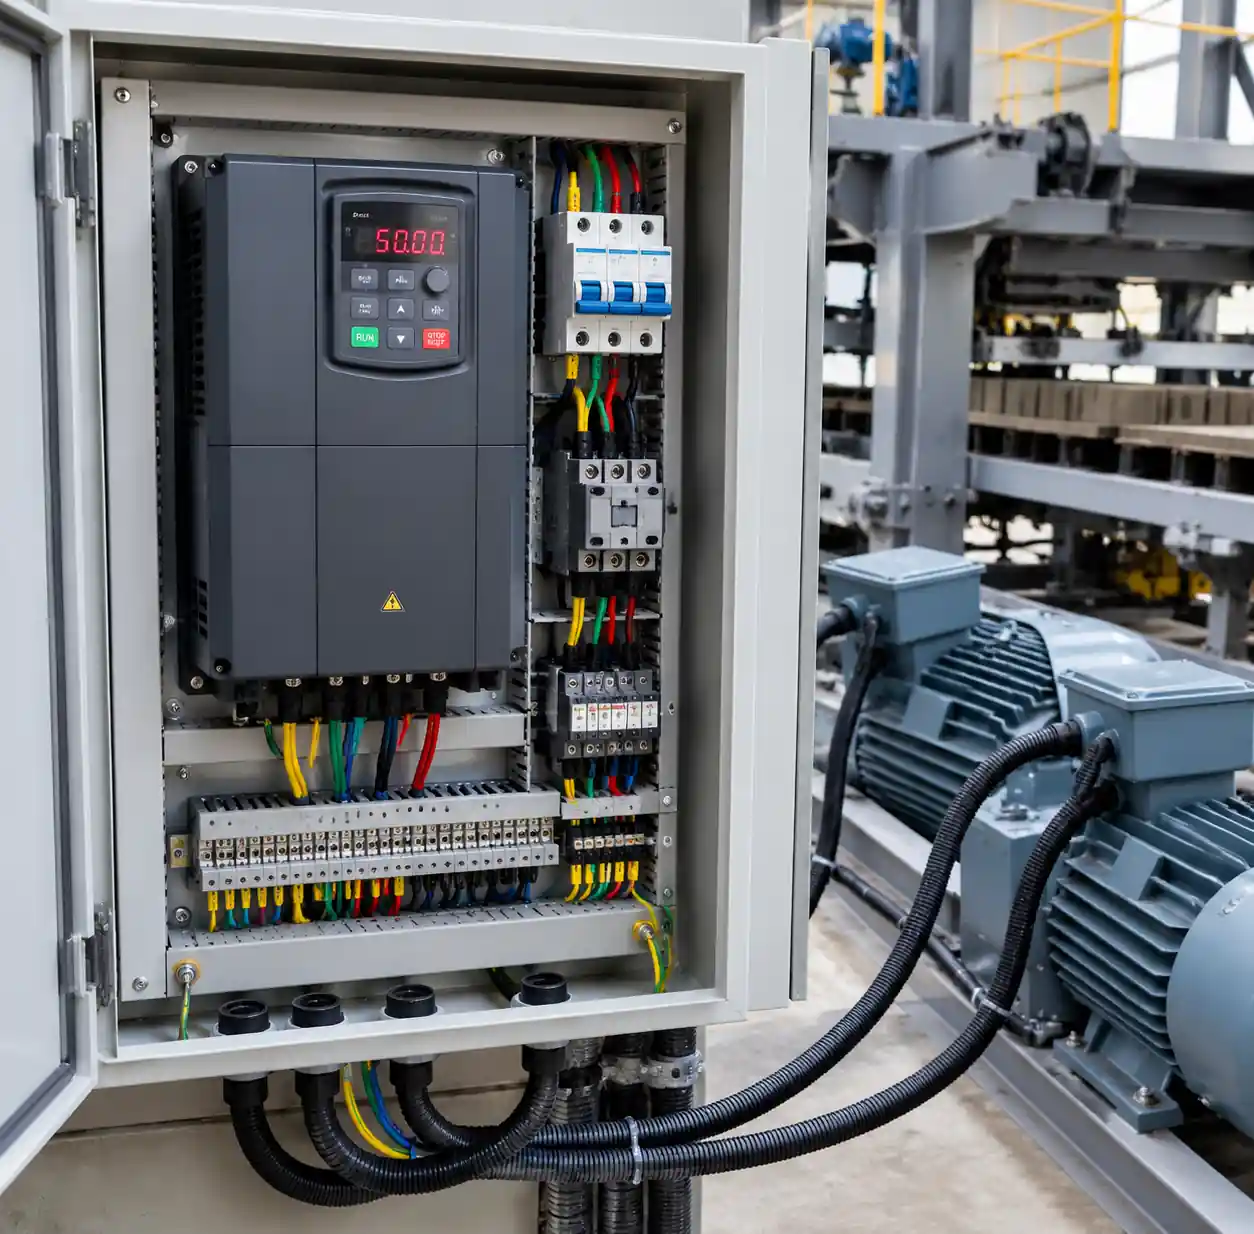
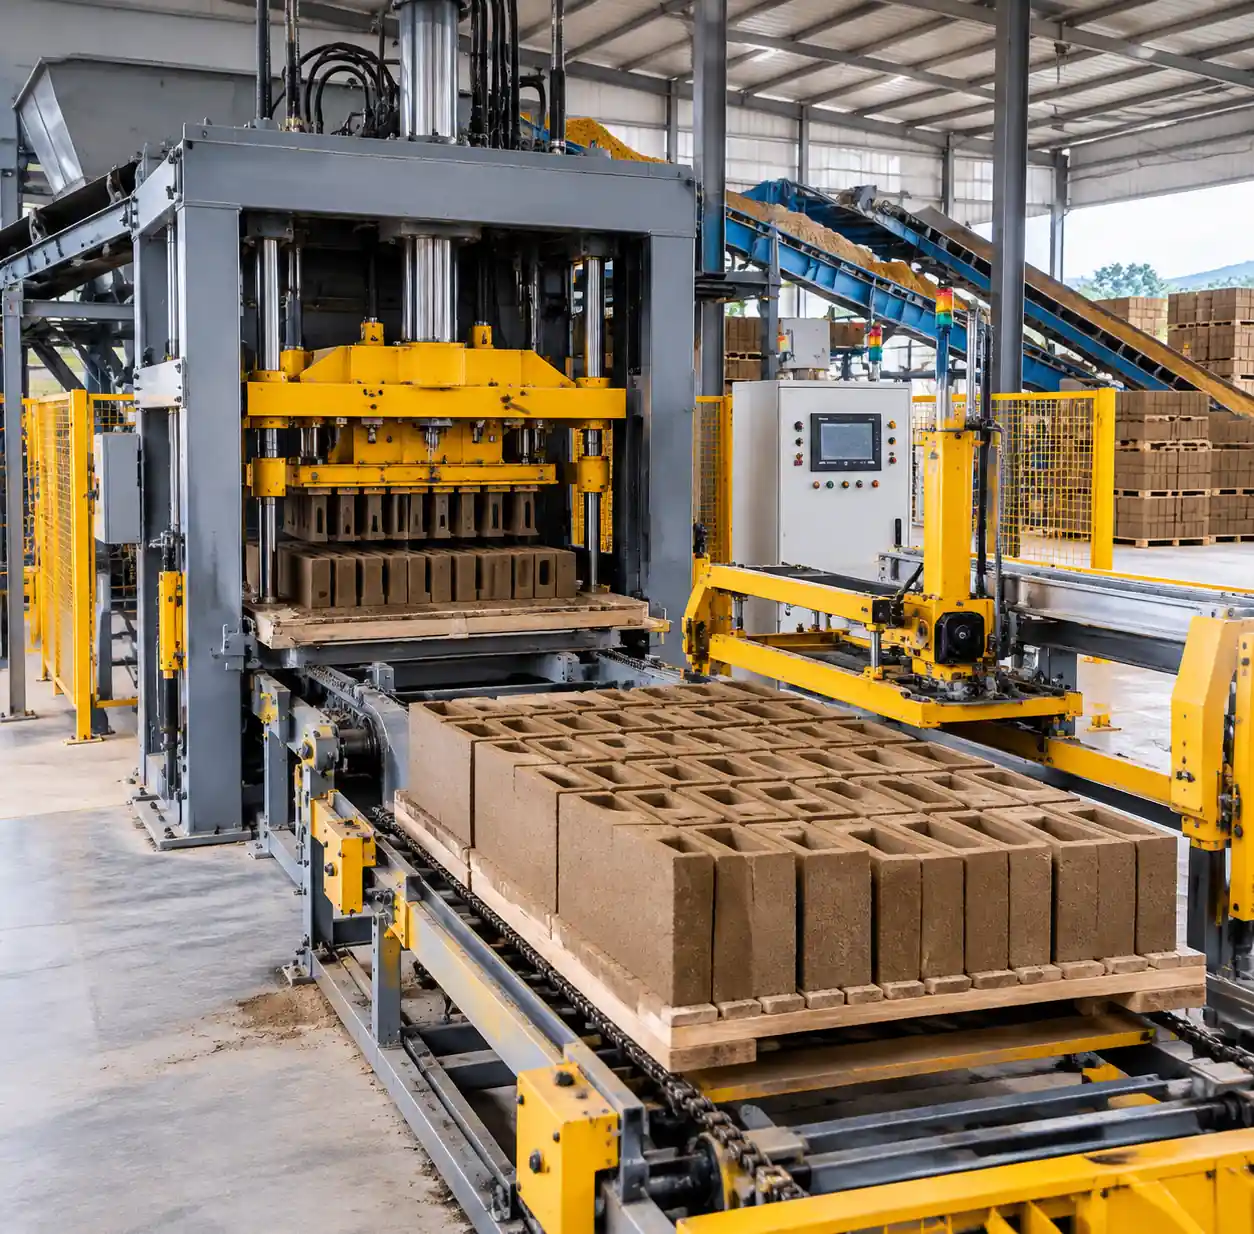
Fully automatic plants generate consistent blocks through automated controls. Quality control shifts to monitoring system parameters: PLC error codes, sensor readings, hydraulic pressure logs. Implement predictive maintenance and continuous monitoring.
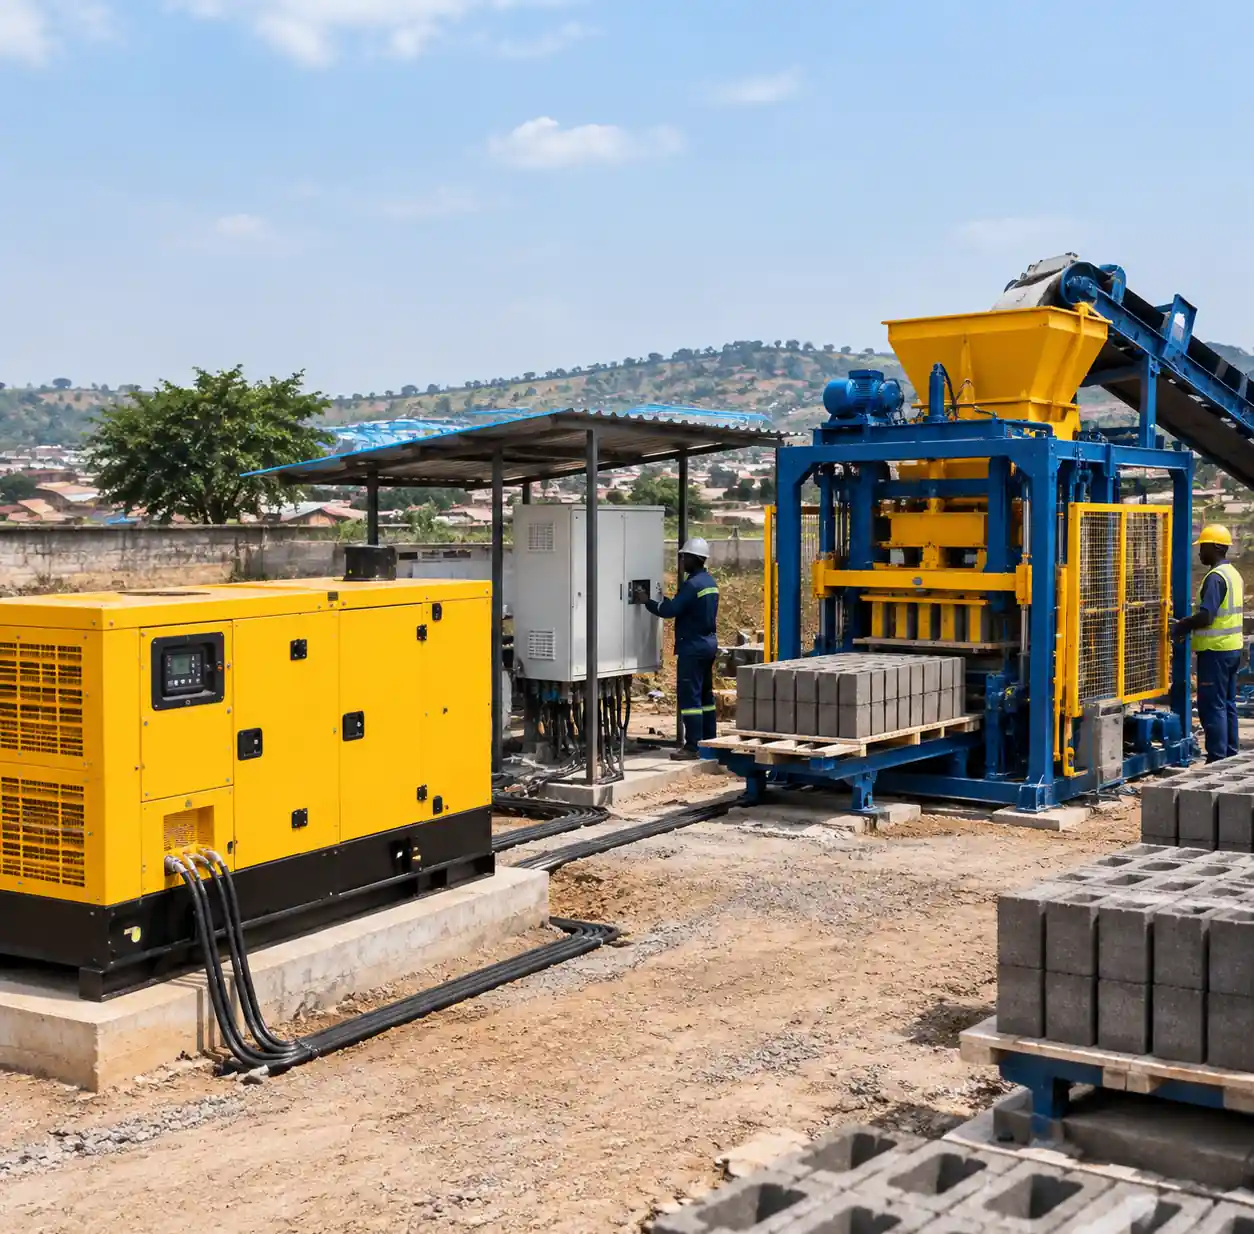
Mobile block machines face unique challenges due to variable site conditions. Environmental factors (temperature, humidity, sun exposure) significantly impact curing and quality.
Record Keeping and Training
Maintain comprehensive records for every production lot: date, shift, operator, raw material batch numbers, machine settings, test results, defect counts. Digital systems enable trend analysis and statistical process control that manual logs cannot provide.
Retain test specimens for 90 days. Physical specimens resolve customer disputes definitively.
Train operators to recognize defect symptoms, understand root causes, and make real-time adjustments. Provide visual references: examples of acceptable blocks, common defects, and measurement techniques.
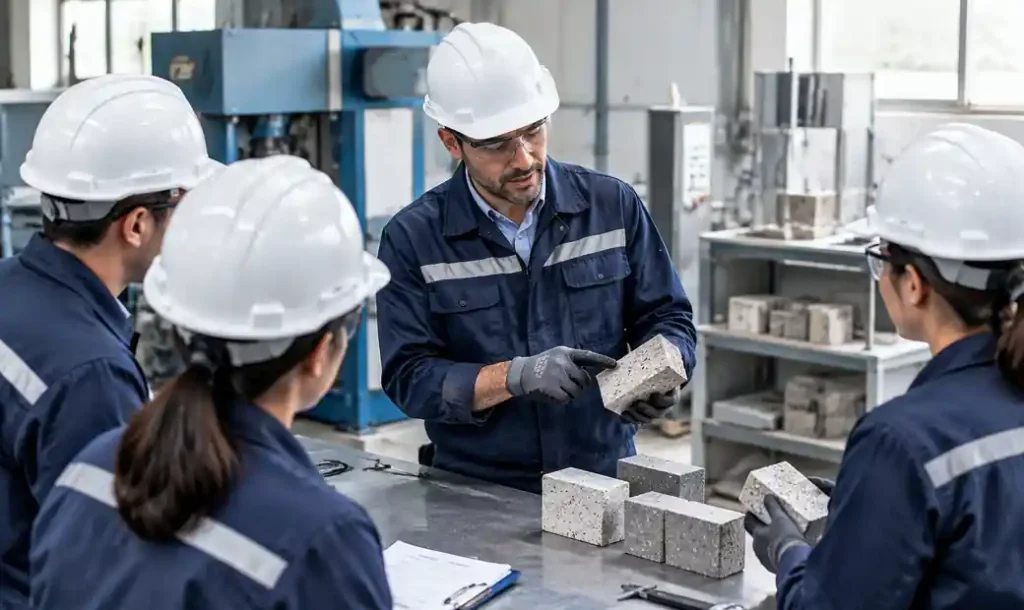
Empower operators to stop production when quality issues appear. The cost of a production halt is trivial compared to scrapping an entire shift’s output.
Frequently Asked Questions
What is the minimum compressive strength for concrete blocks?
Minimum compressive strength depends on application. ASTM C90 requires 1,900 psi (13.1 MPa) for loadbearing hollow units, while ASTM C129 requires only 600 psi (4.1 MPa) for non-loadbearing units. Paver blocks typically need 8,000 psi (55 MPa) or higher. Always verify local building code requirements—they may exceed ASTM minimums.
How often should I test block compressive strength?
Test compressive strength for every production lot, defined as blocks manufactured under essentially similar conditions. For continuous production, test one batch per day or per 10,000 blocks, whichever is more frequent. Higher-value projects or critical applications may require more frequent testing.
What causes blocks to fail quality tests?
The top five causes of block quality failures are: incorrect mix proportions (wrong cement-to-aggregate ratio), inconsistent raw materials (particularly aggregate gradation or cement quality), inadequate curing (low humidity or temperature), machine malfunction (worn molds, incorrect vibration), and operator error (improper filling or timing). Systematic quality control identifies which factor is responsible.
Can I improve block quality without buying new equipment?
Yes. Most quality problems stem from process control, not equipment limitations. Implementing consistent batching procedures, improving curing conditions, training operators, and maintaining existing equipment typically delivers greater quality improvements than equipment upgrades.
What records should I keep for quality control?
Maintain daily production records, raw material certifications and test results, in-process inspection data, compression test results with sample identification, defect logs with root causes, calibration records for instruments, and operator training documentation.
How do weather conditions affect block quality?
Temperature and humidity significantly impact quality. High temperatures accelerate moisture loss, causing surface cracking. Low temperatures slow cement hydration. Adjust mix designs, curing procedures, and production schedules based on seasonal conditions.
Conclusion
Quality control in block machine production protects profit through systematic testing, documentation, and process control. The standards and procedures outlined here represent proven practices from successful operations worldwide.
Start with the fundamentals: consistent raw materials, calibrated equipment, trained operators, and documented results. At Raytone Block Machinery, we’ve integrated quality control principles into every machine, from manual systems to fully automatic production lines.
Contact our technical team to discuss quality control strategies specific to your production requirements and market specifications.